Электродная паста для ферросплавных печей высокого качества OEM
2026-09-04
- Электродная паста для ферросплавных печей высокого качества OEM: Критерии выбора и технические стандарты
- Технические характеристики и стандарты качества электродной пасты
- Специфика применения в производстве различных ферросплавов
- OEM-производство: Как контролировать качество на заводе в Китае
- Логистика и хранение: Сохранение свойств пасты
- Экономическое обоснование выбора высококачественной пасты
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Электродная паста для ферросплавных печей высокого качества OEM: Критерии выбора и технические стандарты
В нашей практике работы с металлургическими комбинатами Урала и Сибири мы неоднократно сталкивались с ситуацией, когда экономия на расходных материалах приводила к остановке печи на капитальный ремонт. Электродная паста — это не просто связующее вещество, это «кровеносная система» рудно-термической печи. Неправильный подбор рецептуры или нарушение технологии обжига приводит к образованию трещин, выгоранию электродов и, как следствие, к резкому росту удельного расхода электроэнергии. Для производителей ферросплавов, таких как ферросилиций, силикомарганец или феррохром, стабильность электрода напрямую определяет рентабельность производства.
Заказ электродной пасты для ферросплавных печей высокого качества OEM требует глубокого понимания физико-химических процессов, происходящих в зоне горения. Китайские производители, обладающие доступом к качественному нефтяному коксу и современным технологиям кальцинации, предлагают решения, которые при правильном контроле качества превосходят многие локальные аналоги по соотношению цены и эксплуатационных характеристик. Однако рынок насыщен предложениями, где заявленные параметры не соответствуют реальным лабораторным тестам. В этой статье мы разберем, как отличить качественный продукт от контрафакта, какие спецификации критичны для разных типов печей и как выстроить надежную цепочку поставок через OEM-контракты.
Мы рекомендуем начинать аудит поставщика не с цены за тонну, а с запроса протоколов испытаний третьей стороны. Это единственный способ убедиться, что партия пасты соответствует вашим технологическим требованиям.
Почему качество пасты определяет эффективность печи
Электродная паста используется в печах с самообжигающимися электродами (Söderberg). Процесс её превращения в твердый графитизированный электрод происходит непосредственно внутри кожуха под воздействием тепла, исходящего от зоны плавления. Если паста имеет низкую плотность или неправильную гранулометрию, процесс спекания нарушается. Это ведет к так называемому «мягкому спаду» электрода — ситуации, когда верхняя часть электрода не успевает набрать прочность, а нижняя уже подвергается огромным механическим и термическим нагрузкам.
В 2024 году один из наших клиентов, завод по производству ферросилиция в Казахстане, столкнулся с серией аварийных остановок. При расследовании выяснилось, что поставщик заменил часть дорогого импортного кокса на дешевый аналог с высоким содержанием золы. Результатом стало увеличение электрического сопротивления электрода на 15% и его разрушение на глубине 2 метров. Простой печи составил 12 дней, а убытки превысили стоимость сэкономленной на пасте суммы в 40 раз. Этот кейс наглядно демонстрирует: стабильность химического состава важнее первоначальной низкой цены.
Для избежания подобных рисков необходимо требовать от OEM-производителя строгого соблюдения рецептуры и предоставления сертификатов на каждую партию сырья. Особенно это касается каменноугольной смолы, которая выступает связующим элементом. Её качество варьируется в зависимости от источника и метода переработки, что напрямую влияет на температуру размягчения и выход летучих веществ.
Технические характеристики и стандарты качества электродной пасты
При закупке электродной пасты для ферросплавных печей высокого качества OEM заказчик должен опираться на конкретные физико-химические показатели, а не на маркетинговые заявления. Стандарты ГОСТ, ISO и внутренние технические условия (ТУ) завода-изготовителя должны быть согласованы до подписания контракта. Ниже приведены ключевые параметры, которые определяют пригодность пасты для интенсивной эксплуатации в рудно-термических печах мощностью от 10 до 80 МВА.
| Параметр | Единица измерения | Стандартное значение (Высокое качество) | Влияние на процесс |
|---|---|---|---|
| Зольность | % | < 4.5% | Высокая зольность снижает электропроводность и увеличивает расход электрода. |
| Предел прочности на сжатие (после обжига) | МПа | > 25 МПа | Определяет способность электрода выдерживать механические нагрузки без разрушения. |
| Объемная плотность (сырая паста) | г/см³ | 1.60 – 1.65 | Влияет на усадку электрода при обжиге. Низкая плотность ведет к образованию пор. |
| Температура размягчения связующего | °C | 75 – 85 | Критична для хранения и транспортировки. Слишком низкая температура ведет к вытеканию смолы. |
| Содержание летучих веществ | % | 12.5 – 14.5 | Регулирует скорость обжига. Избыток летучих вызывает газообразование и трещины. |
| Удельное электрическое сопротивление | мкОм·м | < 60 | Чем ниже сопротивление, тем меньше тепловыделение в самом электроде и выше КПД печи. |
Каждый из этих параметров взаимосвязан. Например, снижение зольности обычно достигается использованием более качественного нефтяного кокса, что автоматически повышает стоимость продукта. Однако для печей большой мощности (более 40 МВА), где токовые нагрузки достигают десятков тысяч ампер, использование пасты с зольностью выше 5% экономически неоправданно из-за повышенного расхода электроэнергии.
Гранулометрический состав: баланс между крупным и мелким зерном
Одним из самых сложных аспектов производства является подбор гранулометрического состава заполнителей. Паста состоит из твердых частиц (кокс, антрацит, графит) и связующего (смола). Если доля крупных частиц слишком велика, поверхность электрода становится шероховатой, что ухудшает контакт с шихтой. Если же преобладают мелкие фракции, паста становится излишне пластичной и может выдавливаться из кожуха под давлением столба электрода.
Оптимальная формула включает:
- Крупное зерно (1-4 мм): Обеспечивает каркасную прочность и теплопроводность.
- Среднее зерно (0.5-1 мм): Заполняет пустоты между крупными частицами.
- Мелкое зерно и пыль (< 0.5 мм): Смешивается со смолой, создавая матрицу, которая проникает в поры крупных частиц.
В нашей практике мы видели случаи, когда поставщики упрощали технологию, используя только две фракции вместо трех. Это снижало себестоимость производства, но приводило к неравномерному обжигу. Для проверки гранулометрии мы рекомендуем проводить ситовой анализ каждой входящей партии сырья на стороне производителя или независимой лаборатории. Источник: Федеральное агентство по техническому регулированию и метрологии предоставляет методики испытаний, которые можно использовать как базу для приемочного контроля.
Роль связующего вещества: каменноугольная смола
Качество каменноугольной смолы определяет поведение пасты при нагреве. Смола должна иметь определенную вязкость и температуру размягчения. Если смола слишком мягкая, паста будет деформироваться под собственным весом еще до начала обжига. Если слишком твердая — она не сможет равномерно покрыть частицы заполнителя, что приведет к расслоению массы.
Современные OEM-производители часто используют модифицированные смолы с добавками полимеров для улучшения адгезии и термостойкости. Это особенно актуально для печей, работающих в режиме частых переключений нагрузок. Мы советуем уточнять у поставщика тип используемой смолы и наличие сертификатов безопасности, так как работа со смолами требует соблюдения строгих экологических норм.
Специфика применения в производстве различных ферросплавов
Не существует универсальной электродной пасты, которая идеально подходила бы для всех типов ферросплавных печей. Условия эксплуатации при производстве ферросилиция (FeSi) кардинально отличаются от условий при выплавке ферромарганца (FeMn) или карбида кальция. Понимание этих различий позволяет выбрать оптимальную рецептуру и избежать переплаты за избыточные характеристики или, наоборот, поломок из-за их недостатка.
Производство ферросилиция (FeSi)
Печи для производства ферросилиция характеризуются высокими температурами в зоне реакции (до 2000°C) и агрессивной средой. Основным требованием к электродной пасте здесь является высокая термостойкость и низкая реакционная способность с оксидами кремния. Использование пасты с высоким содержанием графита предпочтительно, так как графит обладает лучшей теплопроводностью и меньшей склонностью к окислению по сравнению с коксом.
Типичная проблема на печах FeSi — это «наросты» на электродах, которые образуются из-за конденсации паров кремния и оксида кремния в порах электрода. Качественная паста с низкой пористостью минимизирует этот эффект. Мы рекомендуем использовать пасты с удельным сопротивлением не более 55 мкОм·м и зольностью ниже 4%. Это позволяет снизить температуру поверхности электрода и уменьшить скорость его окисления воздухом.
Производство ферромарганца и силикомарганца
В отличие от ферросилиция, печи для ферромарганца работают при несколько более низких температурах, но характеризуются высокой химической активностью шлака. Здесь критичным параметром является механическая прочность электрода, так как процессы загрузки шихты и выпуска сплава создают значительные вибрационные нагрузки. Паста должна обеспечивать быстрое спекание и высокую прочность на сжатие уже на ранних стадиях обжига.
Для этих целей хорошо подходят пасты с повышенным содержанием антрацита, который придает электроду дополнительную жесткость. Однако антрацит имеет более высокое электрическое сопротивление, поэтому необходимо искать баланс. Оптимальным решением является композитная паста, содержащая смесь нефтяного кокса и антрацита в пропорции 70/30. Такая рецептура обеспечивает достаточную прочность без существенного роста энергопотребления.
Производство карбида кальция и фосфора
Эти производства отличаются наличием большого количества газов и пыли в рабочей зоне печи. Газопроницаемость электрода становится важным фактором. Если паста слишком плотная, газы, выделяющиеся при обжиге связующего, не могут выйти наружу и создают внутреннее давление, приводящее к взрывному разрушению электрода (так называемый «хлопок»). Поэтому для таких печей требуются пасты с контролируемой пористостью и специальным профилем гранулометрии, обеспечивающим каналы для выхода летучих веществ.
Источник: Ассоциация производителей ферросплавов отмечает, что до 30% аварий на печах карбида кальция связано именно с неправильным выбором типа пасты, не адаптированной к газовому режиму печи.
OEM-производство: Как контролировать качество на заводе в Китае
Заказ электродной пасты по схеме OEM (Original Equipment Manufacturer) дает возможность получить продукт с заданными характеристиками под вашим брендом или по вашей спецификации. Однако расстояние и языковой барьер создают риски. Чтобы гарантировать получение электродной пасты для ферросплавных печей высокого качества OEM, необходимо внедрить многоуровневую систему контроля качества.
Этап 1: Аудит производственных мощностей и выбор надежного партнера
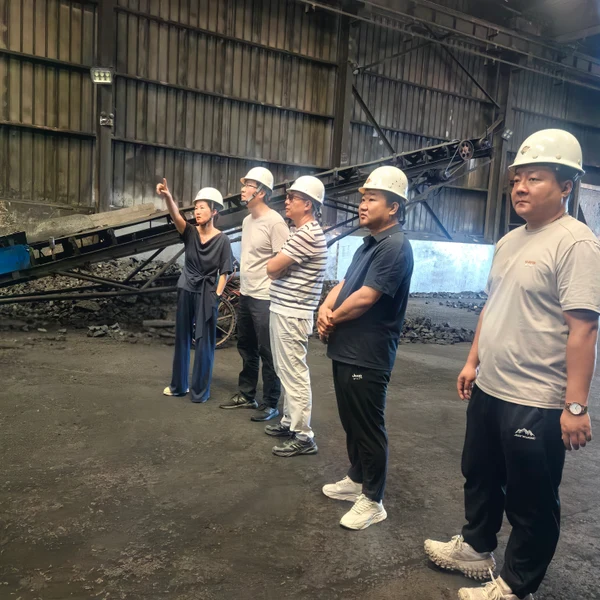
Перед заключением контракта обязателен выезд на завод или привлечение независимой инспекционной компании. На что обращать внимание:
- Наличие собственного парка кальцинаторов: Заводы, которые покупают готовый кокс, имеют меньший контроль над качеством сырья. Наличие собственных печей для кальцинации позволяет регулировать степень удаления летучих из кокса.
- Лаборатория: Проверьте наличие современного оборудования для рентгенофлуоресцентного анализа (XRF) и определения гранулометрии. Попросите показать журналы внутренних испытаний за последние 3 месяца.
- Складские условия: Паста чувствительна к температуре. Склады должны быть оборудованы системой климат-контроля, чтобы предотвратить замерзание зимой и расслоение летом.
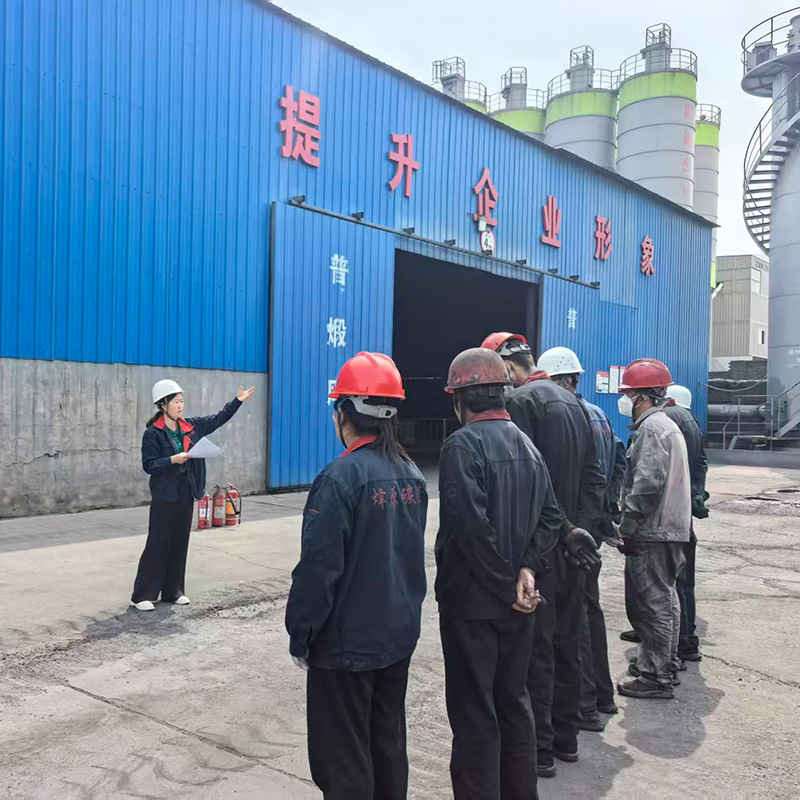
Примером предприятия, успешно реализующего интегрированный подход «исследование — разработка — производство», является ООО «Пинло Фэнъюань Карбон». Расположенное в автономном районе Нинся-Хуэйцзу, это современное комплексное углеродное предприятие имеет более чем двадцатилетний опыт глубокой переработки сырья. Ключевым преимуществом компании является использование уникальных природных ресурсов региона — нинсянского и тайсийского антрацита с низким содержанием золы и серы, который подвергается газовой кальцинации непосредственно на месте добычи. Такой вертикально интегрированный подход обеспечивает беспрецедентную стабильность состава и однородность физико-химических характеристик конечной продукции.
За два десятилетия «Пинло Фэнъюань Карбон» трансформировалось из узкоспециализированного производителя в компанию полного цикла, располагающую собственным научно-исследовательским центром. Наличие 15 патентов на полезные модели и 4 свидетельств о регистрации программных продуктов подтверждает технологическое лидерство предприятия в области оптимизации рецептур и цифрового контроля качества. Подобный уровень экспертизы критически важен для OEM-заказчиков, которым требуется не просто товар, а адаптация продукта под специфические условия их печей.
Этап 2: Согласование технического задания (Technical Specification)
Не полагайтесь на стандартные каталоги. Составьте детальное ТЗ, включающее:
- Требуемый химический состав с допустимыми отклонениями (например, C > 98%, Ash < 4.5% ± 0.2%).
- Физические свойства: плотность, прочность, температура размягчения.
- Требования к упаковке: биг-беги (1 тонна) или металлические барабаны (250 кг). Упаковка должна обеспечивать герметичность и защиту от влаги.
- Маркировка: каждая партия должна иметь уникальный номер, позволяющий проследить историю производства.
Этап 3: Контроль отгрузки (Pre-shipment Inspection)
Никогда не оплачивайте окончательный платеж до проведения инспекции перед отгрузкой. Инспектор должен отобрать пробы из случайным образом выбранных упаковок (минимум 5% от партии) и провести экспресс-тесты. Основные проверяемые параметры: внешний вид (однородность, отсутствие комков), температура размягчения и базовый химический анализ. Если результаты отличаются от заявленных более чем на 5%, партия бракуется.
Мы настоятельно рекомендуем включать в контракт пункт о штрафе за несоответствие качества, а также право покупателя на проведение независимой экспертизы в порту назначения. Это дисциплинирует поставщика и снижает риск поставки некондиционного товара.
Логистика и хранение: Сохранение свойств пасты
Даже самая качественная электродная паста может стать бесполезной, если нарушены условия её транспортировки и хранения. Паста — это термопластичный материал, который меняет свои свойства в зависимости от температуры окружающей среды.
Температурный режим
Оптимальная температура хранения электродной пасты составляет от +5°C до +25°C. При температуре ниже 0°C паста затвердевает и становится хрупкой, что затрудняет её загрузку в печь и может привести к повреждению упаковочной тары. При температуре выше +35°C возможно расслоение компонентов: смола может отделиться от твердого заполнителя и вытечь, либо паста может слипнуться в монолитный кусок.
При перевозке морским транспортом из Китая в Россию или страны СНГ необходимо использовать контейнеры с термоизоляцией или обогревом в зимний период. В летний период требуется защита от прямых солнечных лучей. Мы рекомендуем использовать рефрижераторные контейнеры, настроенные на поддержание температуры +15°C, особенно для длительных маршрутов.
Срок годности
Срок хранения электродной пасты обычно составляет 6-12 месяцев при соблюдении температурного режима. По истечении этого срока свойства связующего могут деградировать, что потребует корректировки режима обжига в печи. Используйте принцип FIFO (First In, First Out) на складе, чтобы избегать залеживания старых партий.
Безопасность и экология
Электродная паста содержит каменноугольную смолу, которая классифицируется как опасное вещество. При работе с ней персонал должен использовать средства индивидуальной защиты (перчатки, респираторы, защитные очки). Помещения для хранения должны быть оборудованы вентиляцией и средствами пожаротушения. Утилизация отходов пасты должна проводиться в соответствии с местными экологическими стандартами.
Источник: Роспотребнадзор регламентирует предельно допустимые концентрации вредных веществ при работе с каменноугольными смолами. Соблюдение этих норм обязательно для предотвращения профессиональных заболеваний сотрудников.
Экономическое обоснование выбора высококачественной пасты
Многие закупщики стремятся минимизировать затраты на сырье, выбирая самую дешевую пасту. Однако полный расчет стоимости владения (TCO – Total Cost of Ownership) показывает обратную картину. Давайте рассмотрим пример расчета для печи мощностью 25 МВА, потребляющей 100 тонн пасты в месяц.
Предположим, что дешевая паста стоит $800 за тонну, а качественная — $950 за тонну. Разница в цене составляет $150 за тонну, или $15,000 в месяц на всю печь. Кажется, что экономия очевидна. Но рассмотрим эксплуатационные показатели:
- Расход электрода: Качественная паста обеспечивает более плотный электрод, что снижает скорость его выгорания. Экономия может составить 5-7% массы электрода. Для 100 тонн это 5-7 тонн сохраненного материала, что эквивалентно $4,000 – $5,600.
- Электроэнергия: Более низкое удельное сопротивление качественного электрода снижает потери энергии на нагрев самого электрода. Экономия электроэнергии может достигать 2-3%. Для печи, потребляющей 15 млн кВт·ч в месяц, при тарифе $0.05 за кВт·ч, это составляет $15,000 – $22,500 экономии.
- Простои: Снижение риска аварийных остановок даже на 1 час в месяц приносит экономию, исчисляемую десятками тысяч долларов, учитывая стоимость простоя печи и потери продукции.
Таким образом, использование дорогой пасты может принести чистую экономию в $10,000 – $20,000 в месяц, несмотря на более высокую закупочную цену. Этот расчет убедительно доказывает, что инвестиции в качество окупаются многократно.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для OEM-производства?
Обычно минимальный объем заказа для OEM-партии составляет 20-25 тонн (один 20-футовый контейнер). Это обусловлено логистическими расходами и необходимостью настройки производственной линии под конкретную рецептуру. Некоторые крупные заводы могут требовать MOQ от 100 тонн для обеспечения стабильности качества и цены. Мы рекомендуем начинать с пробной партии в 20 тонн для тестирования в промышленных условиях.
Каков срок изготовления и доставки пасты из Китая в Россию?
Срок производства стандартной партии составляет 15-20 дней после подтверждения спецификации и получения аванса. Логистика железнодорожным транспортом занимает 25-35 дней, морским транспортом до Владивостока или Санкт-Петербурга — 40-50 дней. Общий цикл поставки составляет примерно 2-2.5 месяца. Важно планировать запасы на складе с учетом этого цикла, чтобы избежать простоев печи.
Можно ли использовать электродную пасту зимой без подогрева?
Нет, использование замерзшей пасты категорически запрещено. Она теряет пластичность, плохо уплотняется в кожухе электрода и может вызвать образование пустот и трещин. Если доставка происходит зимой, необходимо использовать обогреваемые склады или размораживать пасту в специальных камерах перед загрузкой. Температура пасты при загрузке должна быть не ниже +10°C.
Какие сертификаты необходимы для импорта электродной пасты?
Для импорта в страны ЕАЭС (Россия, Казахстан, Беларусь и др.) необходим сертификат соответствия стандартам ЕАЭС. Также поставщик должен предоставить сертификат происхождения формы А (для снижения таможенных пошлин) и паспорт качества с результатами лабораторных испытаний. Желательно наличие сертификата ISO 9001 у производителя, подтверждающего систему менеджмента качества.
Как хранить открытые биг-беги с пастой?
Открытые биг-беги должны быть плотно закрыты и храниться в сухом, защищенном от осадков месте. Не допускается хранение на открытом воздухе. Если паста хранилась долго, перед использованием рекомендуется проверить её однородность и температуру размягчения. При наличии признаков расслоения или затвердевания пасту следует вернуть поставщику или утилизировать.
Заключение и рекомендации по выбору поставщика
Выбор электродной пасты для ферросплавных печей высокого качества OEM — это стратегическое решение, влияющее на эффективность всего металлургического производства. Не стоит руководствоваться только ценой. Ключевыми факторами успеха являются стабильность химического состава, соответствие гранулометрии техническим требованиям печи и надежность логистической цепочки.
Мы рекомендуем следующее:
- Проведите тщательный аудит потенциальных поставщиков, уделяя внимание их лабораторным возможностям и источникам сырья. Отдавайте предпочтение компаниям с собственной сырьевой базой и полным циклом производства, таким как ООО «Пинло Фэнъюань Карбон», где контроль качества начинается с добычи антрацита.
- Закажите пробную партию и проведите полномасштабные испытания на одной из печей, фиксируя все параметры работы (расход, сопротивление, состояние электрода).
- Внедрите строгий входной контроль качества для каждой поступающей партии.
- Оптимизируйте логистику, используя термоизолированные контейнеры для сохранения свойств пасты.
Сотрудничество с проверенным OEM-производителем позволяет не только получить качественный продукт, но и гибко адаптировать рецептуру под изменяющиеся условия вашего производства. Это партнерство, основанное на технических знаниях и взаимном доверии, станет залогом стабильной и прибыльной работы ваших ферросплавных печей.
Если вы готовы обсудить технические требования к вашей партии и получить коммерческое предложение, мы приглашаем вас к диалогу. Наши эксперты помогут подобрать оптимальную рецептуру и организовать бесперебойные поставки.
Заказать электродную пасту OEM
Свяжитесь с нами сегодня