Газокальцинированный антрацит для производства электродной массы | Завод
2026-09-05
- Газокальцинированный антрацит: Ключевой компонент для качественной электродной массы
- Технология газокальцинации: Почему это критично для электродов
- Ключевые технические характеристики для закупки
- Сравнение антрацита с другими углеродными материалами
- Стандарты качества и сертификация: ГОСТ, ISO и EAC
- Логистика и риски поставок: Опыт реальных сделок
- Как выбрать надежного поставщика: Чек-лист для закупщика
- ООО «Пинло Фэнъюань Карбон»: Экспертиза и надежность поставщика
- Часто задаваемые вопросы
- Заключение: Инвестиция в качество, а не просто покупка сырья
Газокальцинированный антрацит: Ключевой компонент для качественной электродной массы
В нашей производственной практике мы неоднократно сталкивались с ситуацией, когда снижение качества анодной массы приводило к аварийным остановкам электролизеров. Чаще всего корень проблемы лежал не в технологии смешивания, а в исходном сырье — антраците. Газокальцинированный антрацит для производства электродной массы является не просто наполнителем, а структурным каркасом будущего электрода. От его физико-химических свойств напрямую зависят электропроводность, механическая прочность и термостойкость готового изделия.
Многие закупщики совершают ошибку, выбирая поставщика исключительно по цене за тонну. Однако экономия 5–10% на сырье может обернуться потерей 30–40% эффективности работы алюминиевого завода из-за преждевременного износа анодов. В этой статье мы разберем технические нюансы выбора газокальцинированного антрацита, опираясь на реальный опыт поставок для металлургических комбинатов России, СНГ и Европы. Мы покажем, как параметры вроде истираемости и содержания летучих веществ влияют на конечный продукт, и почему сертификация ГОСТ и ISO здесь играет роль не бюрократической формальности, а гарантии стабильности процессов.
Если вы отвечаете за снабжение производства электродной продукции или работаете в отделе технического контроля алюминиевого завода, этот материал сэкономит вам время на проверку поставщиков. Мы подробно опишем требования к гранулометрическому составу, методике кальцинации и логистическим рискам при импорте. Наша цель — дать вам инструмент для объективной оценки качества сырья, чтобы вы могли заключать контракты с уверенностью в результате.
Технология газокальцинации: Почему это критично для электродов
Антрацит — это самая древняя и плотная форма угля, обладающая высоким содержанием углерода. Однако в сыром виде он непригоден для производства высококачественных электродов. Сырой антрацит содержит значительное количество летучих веществ (до 8–10%) и влаги. При использовании такого сырья в электродной массе эти компоненты начинают выделяться при нагреве в процессе эксплуатации электролизера. Это приводит к образованию пор, трещин и неравномерному изменению объема анода, что разрушает его структуру.
Процесс кальцинации решает эту проблему. Традиционно используется печная кальцинация, но газокальцинированный антрацит проходит обработку в специальных вращающихся печах с прямым нагревом газовым потоком. Этот метод обеспечивает более равномерный прогрев каждой частицы сырья. Температура в зоне обжига достигает 1200–1350°C. При таких условиях летучие вещества полностью удаляются, а структура углерода упорядочивается, повышая плотность и электропроводность материала.
В отличие от электрической кальцинации, газовый метод позволяет точнее контролировать атмосферу внутри печи. Это минимизирует риск окисления углерода и выгорания мелких фракций. Для производства электродной массы критически важно сохранить целостность зерен антрацита. Если в процессе обжига зерна разрушаются, увеличивается содержание пыли, что ухудшает спекание массы и повышает удельное сопротивление анода.
Мы проводили сравнительные тесты образцов антрацита, кальцинированного разными методами. Образцы после газовой кальцинации показывали стабильность плотности на уровне 1.95–2.05 г/см³, в то время как некоторые партии печного антрацита имели разброс до 0.1 г/см³ в пределах одной партии. Для производителя электродов такая нестабильность означает необходимость постоянной перенастройки рецептуры смеси, что недопустимо в серийном производстве.
Ключевое преимущество газокальцинированного продукта — предсказуемость. Вы получаете материал с заранее известными свойствами, что позволяет стандартизировать технологический процесс изготовления электродной массы. Это особенно важно для крупных алюминиевых заводов, где простои на регулировку параметров печи стоят сотни тысяч рублей в час.
Влияние температуры обжига на структуру углерода
Температурный режим — самый важный параметр процесса. При нагреве ниже 1100°C удаление летучих веществ происходит неполно. Остаточные смолы и газы будут выделяться уже в аноде, создавая внутреннее давление. При температуре выше 1400°C начинается процесс графитизации, который для антрацита нежелателен на данном этапе, так как меняет его реакционную способность и стоимость становится неоправданно высокой для использования в качестве наполнителя массовой марки.
Оптимальный диапазон 1200–1300°C обеспечивает баланс между удалением примесей и сохранением твердости зерна. В нашей лаборатории мы фиксируем, что антрацит, обработанный в этом режиме, имеет наименьшее значение коэффициента теплового расширения (КТР). Низкий КТР означает, что электрод будет меньше деформироваться при температурных перепадах в ванне электролизера, что продлевает срок его службы.
Ключевые технические характеристики для закупки
При формировании технического задания на поставку антрацита нельзя ограничиваться общим описанием “высокое качество”. Необходимы конкретные цифровые показатели. Ниже приведены параметры, которые мы считаем критическими для производства конкурентоспособной электродной массы. Эти данные основаны на требованиях современных алюминиевых комбинатов и стандартах качества ведущих производителей.
| Параметр | Единица измерения | Требуемое значение (Премиум класс) | Влияние на электродную массу |
|---|---|---|---|
| Зольность (Ash Content) | % | < 3.5% | Высокая зольность снижает электропроводность и увеличивает расход фторидов. |
| Летучие вещества (Volatile Matter) | % | < 1.5% | Остаточные летучие вызывают пористость и растрескивание анода при нагреве. |
| Влага (Moisture) | % | < 0.5% | Влага нарушает пропорции связующего (пека) и снижает плотность прессовки. |
| Истираемость (Abrasion Resistance) | % | < 25% | Низкая истираемость обеспечивает сохранение гранулометрии при транспортировке и смешивании. |
| Кажущаяся плотность (Apparent Density) | г/см³ | > 1.95 г/см³ | Высокая плотность напрямую коррелирует с прочностью и электропроводностью анода. |
| Содержание серы (Sulfur) | % | < 0.5% | Сера способствует коррозии анода и загрязнению алюминия. |
| Размер зерна (Granulometry) | мм | 0.5–4.0 мм (по запросу) | Правильное распределение фракций обеспечивает плотную упаковку частиц в массе. |
Рассмотрим каждый параметр подробнее, чтобы вы понимали, почему отклонения недопустимы.
Зольность. Зола состоит из неорганических примесей (оксиды кремния, алюминия, железа). В процессе электролиза эти вещества не участвуют в реакции, но накапливаются в ванне, увеличивая вязкость электролита и ухудшая его проводимость. Каждый лишний процент золы требует увеличения расхода фторидов для поддержания состава электролита, что существенно увеличивает себестоимость производства алюминия. Для премиальной электродной массы мы рекомендуем строго контролировать зольность на уровне не выше 3.5%.
Истираемость. Этот показатель часто игнорируют на этапе закупки, но он критичен для логистики и подготовки сырья. Антрацит транспортируется на большие расстояния, часто с несколькими перегрузками. Если зерно хрупкое, к моменту попадания в смеситель оно превращается в пыль. Пыль антрацита плохо смачивается каменноугольным пеком, образуя комки, которые становятся центрами напряжения в аноде. Низкая истираемость (<25%) гарантирует, что гранулометрический состав, заданный на фабрике-производителе, сохранится до момента использования.
Гранулометрический состав. Электродная масса — это композитный материал, где крупные зерна антрацита создают каркас, а мелкие заполняют пустоты. Нарушение фракционного состава приводит к увеличению пористости. Мы поставляем антрацит с возможностью предварительной грохотовки и выделения конкретных фракций (например, 0.5–1.5 мм, 1.5–3.0 мм, 3.0–5.0 мм). Это позволяет нашим клиентам точно соблюдать рецептуру смеси без дополнительных затрат на собственную дробильно-сортировочную линию.
Сравнение антрацита с другими углеродными материалами
Часто возникает вопрос: почему именно антрацит? Почему не использовать кокс или графит? Ответ лежит в плоскости экономики и физики процесса. Каждый материал имеет свои преимущества и недостатки, и выбор зависит от типа производимого электрода и бюджета предприятия.
Ниже приведено сравнение газокальцинированного антрацита с нефтяным коксом и графитизированным материалом.
| Характеристика | Газокальцинированный антрацит | Нефтяной кокс (кальцинированный) | Графит |
|---|---|---|---|
| Электропроводность | Высокая | Средняя | Очень высокая |
| Механическая прочность | Очень высокая | Средняя | Низкая (хрупкий) |
| Реакционная способность с CO2 | Низкая | Высокая | Очень низкая |
| Стоимость | Средняя | Низкая/Средняя | Очень высокая |
| Применение в анодах | Основной наполнитель для прочности | Добавка для снижения стоимости | Для специальных анодов и катодов |
| Коэффициент теплового расширения | Низкий | Высокий | Очень низкий |
Антрацит против нефтяного кокса. Нефтяной кокс дешевле, но он более реакционноспособен. В электролизере анод окисляется не только током, но и воздухом (кислородом) и углекислым газом. Антрацит обладает лучшей стойкостью к окислению по сравнению с коксом. Использование чистого кокса приводит к быстрому расходу анода (“пылению”). Поэтому в современных рецептурах антрацит используют как добавку (до 20–30%) к коксу для повышения механической прочности и снижения скорости окисления. Однако для некоторых типов предварительно обожженных анодов доля антрацита может быть выше.
Антрацит против графита. Графит имеет превосходную проводимость, но его цена в 5–10 раз выше. Использовать чистый графит для массовых анодов экономически нецелесообразно. Антрацит же предоставляет оптимальное соотношение цены и характеристик. Он значительно прочнее графита, что важно для транспортировки и установки тяжелых анодных блоков.
В нашей практике мы видим тенденцию к увеличению доли антрацита в составах для анодов, работающих в сложных режимах (высокие силы тока). Это позволяет компенсировать недостатки кокса и избежать чрезмерных затрат на графит.
Стандарты качества и сертификация: ГОСТ, ISO и EAC
Работа на международных рынках и внутри РФ требует строгого соблюдения нормативной базы. Отсутствие необходимых сертификатов может привести к задержкам на таможне или отказу в приемке сырья отделом технического контроля заказчика.
ГОСТ 25279-92 (и актуальные обновления). Это основной государственный стандарт для антрацита в России. Он регламентирует методы отбора проб, определения зольности, влажности и гранулометрии. Важно понимать, что многие китайские поставщики не знакомы с нюансами ГОСТ, предлагая продукцию, соответствующую китайским стандартам GB/T. Разница в методах испытаний может давать расхождение в результатах до 10–15%. Мы проводим адаптацию продукции под требования ГОСТ, обеспечивая протоколы испытаний, принятые российскими лабораториями.
ISO 9001:2015. Сертификация системы менеджмента качества завода-производителя является обязательным требованием для крупных тендеров. Она гарантирует, что процесс производства стабилен и воспроизводим. Наличие сертификата ISO 9001 у поставщика снижает риск получения партии с браком.
EAC (Евразийское соответствие). Для поставок в страны ЕАЭС (Россия, Беларусь, Казахстан и др.) продукция должна иметь маркировку EAC. Это подтверждает безопасность материала для промышленного использования и окружающей среды. Мы предоставляем полный пакет документов для декларирования соответствия ТР ТС.
При запросе коммерческого предложения всегда уточняйте, какие именно стандарты испытаний использует завод. Попросите предоставить сравнительную таблицу методов испытаний (например, ASTM vs ГОСТ). Это покажет вашу компетентность и отсеет посредников, которые не контролируют качество продукта.
Логистика и риски поставок: Опыт реальных сделок
Поставка насыпных грузов, таких как антрацит, сопряжена с уникальными логистическими вызовами. Неправильная организация перевозки может свести на нет все преимущества качественного продукта.
Упаковка и транспортировка. Газокальцинированный антрацит поставляется двумя основными способами: в биг-бегах (МКР) по 1–1.5 тонны или навалом в железнодорожных вагонах/трюмах судов.
- Биг-беги: Удобны для небольших партий и точного дозирования. Требуют защиты от влаги (внутренний полиэтиленовый вкладыш). Риск повреждения мешков при погрузке вилами должен быть минимизирован.
- Навал: Экономически выгоден для крупных партий (от 1000 тонн). Главный риск — сегрегация материала (расслоение по крупности) при транспортировке и выгрузке. Крупные зерна скатываются к краям, а мелочь остается в центре. Это требует правильной процедуры отбора проб при разгрузке.
Влагозащита. Антрацит гигроскопичен. Попадание воды даже в небольшом количестве (дождь, снег) приводит к росту влажности. Влажный антрацит смерзается зимой, образуя монолит, который невозможно раздробить без дорогостоящего оборудования. Мы используем герметичные контейнеры или вагоны с тщательной проверкой целостности тента. При морской перевозке обязательно использование десикантов в контейнерах.
Таможенные риски. Антрацит попадает под различные коды ТН ВЭД в зависимости от степени обработки. Ошибка в классификации может привести к изменению ставки пошлины или необходимости предоставления дополнительных разрешений. Наши логисты имеют опыт оформления грузов именно как “антрацит кальцинированный”, что упрощает проход таможни.
Один из наших клиентов столкнулся с проблемой, когда партия антрацита простояла на открытой площадке порта Владивосток три недели под дождем перед отправкой вглубь страны. Результат: влажность выросла с 0.3% до 4.5%, часть материала слежалась. Завод-получатель был вынужден тратить ресурсы на сушку и просеивание. С тех пор мы настаиваем на крытом хранении на всех этапах транзита.
Как выбрать надежного поставщика: Чек-лист для закупщика
Рынок антрацита насыщен предложениями, но не все заводы способны обеспечить стабильное качество. Используйте этот чек-лист при оценке потенциальных партнеров.
- Запросите свежие анализы (COA). Не принимайте усредненные годовые данные. Запросите протоколы испытаний последних 3–5 отгруженных партий. Обратите внимание на разброс показателей. Если зольность скачет от 3% до 5%, завод не контролирует процесс.
- Уточните источник сырья. Качественный антрацит добывается в нескольких регионах мира (Китай, Вьетнам, Россия, Украина). Китайский антрацит (например, из провинции Нинся) традиционно считается эталоном для электродов благодаря низкой зольности. Убедитесь, что поставщик имеет прямые контракты с шахтами, а не покупает сырье на спотовом рынке.
- Проверьте мощности кальцинации. Завод должен иметь собственные печи для газокальцинации. Перекупщики часто предлагают сырую продукцию, выдавая ее за кальцинированную. Попросите видео с производства или сертификаты на оборудование.
- Образцы для тестирования. Никогда не заключайте контракт на большую партию без предварительного тестирования образцов в вашей лаборатории или независимом центре. Отправьте нам запрос, и мы предоставим бесплатные образцы (до 5 кг) для ваших испытаний.
- Финансовая устойчивость и референции. Запросите контакты 2–3 текущих клиентов в вашем регионе. Реальные отзывы о соблюдении сроков и качестве важнее красивых презентаций.
ООО «Пинло Фэнъюань Карбон»: Экспертиза и надежность поставщика
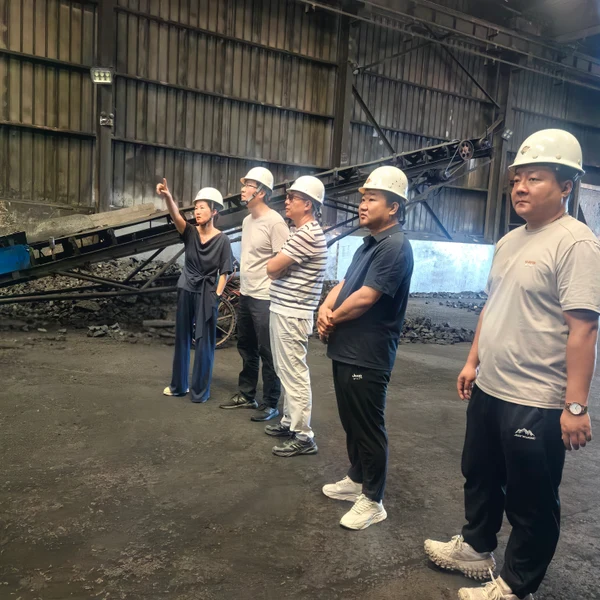
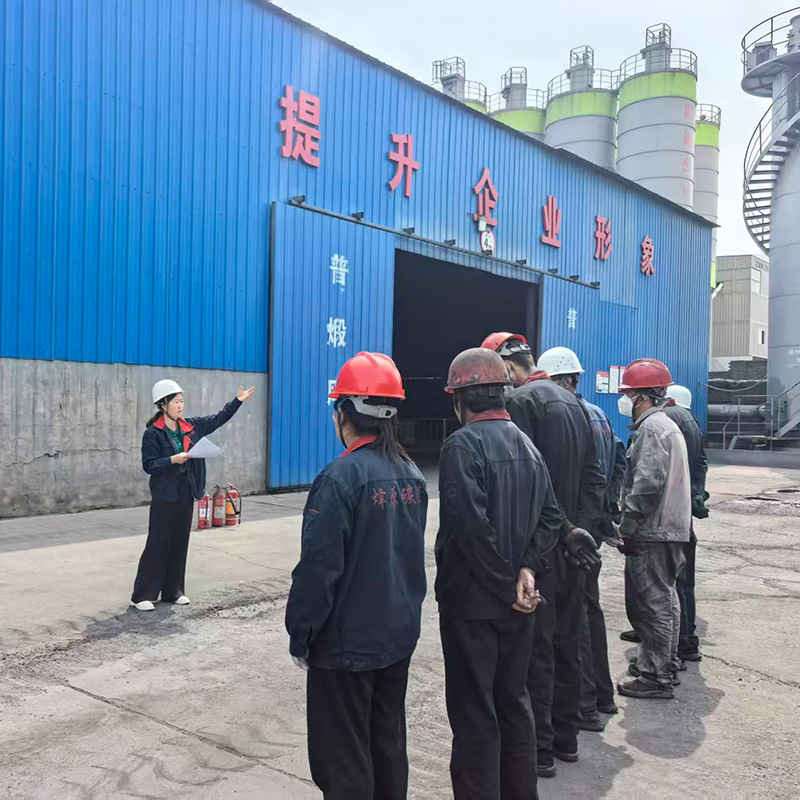
Выбор партнера, способного гарантировать стабильность описанных выше параметров, является ключевым фактором успеха. ООО «Пинло Фэнъюань Карбон» — современное комплексное углеродное предприятие, расположенное в автономном районе Нинся-Хуэйцзу, которое более двадцати лет специализируется на глубокой переработке углеродного сырья.
Наше конкурентное преимущество базируется на уникальных природных ресурсах региона. Мы используем в качестве основного сырья высококачественный нинсянский и тайсийский антрацит, отличающийся экстремально низким содержанием золы и серы. Важнейшим аспектом нашего производства является локальная газовая кальцинация непосредственно в месте добычи сырья. Такой интегрированный подход исключает риски загрязнения материала при транспортировке и обеспечивает непревзойденную однородность физико-химических характеристик конечной продукции.
За два десятилетия компания трансформировалась из узкоспециализированного производителя в научно-производственный холдинг, объединяющий исследования, разработку рецептур и техническое сопровождение заказчиков. Наш собственный научно-исследовательский центр, оснащенный передовым оборудованием, позволил получить 15 патентов на полезные модели и 4 свидетельства на программные продукты. Эти инновации внедрены в процессы контроля качества и управления производством, что гарантирует соответствие продукции строгим международным стандартам.
Помимо газокальцинированного антрацита, наш портфель включает холоднонабивные пасты, обожженные углеродистые блоки, науглероживатели и другие материалы для черной и цветной металлургии. Вся продукция проходит многоступенчатый контроль: от входной проверки сырья до финального анализа плотности, прочности и термостойкости. Мы гордимся своей репутацией «Предприятия, соблюдающего условия договоров», и готовы предложить вам не просто сырье, а технологическое партнерство, основанное на прозрачности и экспертизе.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для поставки газокальцинированного антрацита?
Для оптовых поставок в биг-бегах минимальный заказ обычно составляет 20 тонн (один 20-футовый контейнер или автомобильная фура). Для поставок навалом в железнодорожных вагонах минимальная партия — 60–65 тонн (один вагон). Мы можем рассмотреть меньшие объемы для образцов или тестовых партий, но стоимость логистики в пересчете на тонну будет выше. Рекомендуем планировать закупки исходя из месячной потребности производства, чтобы оптимизировать транспортные расходы.
Каков срок годности газокальцинированного антрацита?
При правильном хранении в сухом, защищенном от осадков помещении срок годности не ограничен. Антрацит — стабильный материал, он не окисляется быстро на воздухе при нормальных температурах. Однако критически важно исключить попадание влаги. Если антрацит намок, его необходимо просушить перед использованием, иначе качество электродной массы снизится. Мы рекомендуем использовать материал в течение 12 месяцев с даты производства для гарантии сохранения заявленной гранулометрии (минимизация дальнейшего измельчения при хранении).
Можно ли использовать ваш антрацит для производства катодов?
Да, газокальцинированный антрацит высокого качества подходит для производства катодных блоков алюминиевых электролизеров. Однако требования к катодам часто еще строже в части содержания щелочных металлов (Na, K) и серы. Для катодных применений мы рекомендуем специализированные марки с пониженным содержанием этих элементов. Пожалуйста, уточните ваши технические требования в запросе, и мы подберем оптимальную марку сырья.
Как происходит оплата и какие условия доставки вы предлагаете?
Мы работаем по условиям Incoterms 2020. Наиболее популярные варианты: EXW (самовывоз с завода), FCA (передача перевозчику), CIF (стоимость, страхование и фрахт до порта назначения) и DAP (поставка до места назначения). Оплата производится банковским переводом. Для новых клиентов мы работаем по предоплате или через аккредитив. Для постоянных партнеров возможно предоставление отсрочки платежа после проверки кредитной истории. Все условия фиксируются в контракте.
Заключение: Инвестиция в качество, а не просто покупка сырья
Выбор газокальцинированного антрацита для производства электродной массы — это стратегическое решение. Экономия на сырье сегодня может привести к многомиллионным убыткам завтра из-за брака анодов и простоев электролизеров. Мы предлагаем не просто уголь, а гарантированное качество, подтвержденное лабораторными данными и опытом работы с ведущими металлургическими предприятиями.
Наш завод обеспечивает полный цикл контроля: от отбора сырья на шахте до отгрузки готовой продукции. Мы понимаем специфику российского и международного рынка, соблюдаем стандарты ГОСТ и ISO, и готовы к долгосрочному сотрудничеству. Наша цель — стать вашим надежным партнером, который обеспечивает бесперебойную работу вашего производства.
Не рискуйте качеством своей продукции. Свяжитесь с нами сегодня для получения бесплатных образцов и детального коммерческого предложения. Наши эксперты помогут подобрать оптимальную фракцию и марку антрацита под ваши технологические задачи.
Запросить образец антрацита | Скачать технический паспорт продукции | Контакты отдела продаж