Электрокальцинированный антрацит для науглероживания стали 2026
2026-09-05
- Электрокальцинированный антрацит для науглероживания стали 2026: стратегический выбор для металлургов
- Технические характеристики: почему параметры имеют значение в 2026 году
- Сравнение карбюризаторов: ЭКА против графита и кокса
- Применение в различных типах печей: практические рекомендации
- Логистика и упаковка: скрытые издержки 2026 года
- Как выбрать надежного поставщика: чек-лист для закупщика
- ООО «Пинло Фэнъюань Карбон»: экспертиза и технологии производства ЭКА
- Часто задаваемые вопросы
- Заключение: инвестиция в качество, а не просто покупка сырья
Электрокальцинированный антрацит для науглероживания стали 2026: стратегический выбор для металлургов
В 2026 году рынок металлургических добавок столкнулся с беспрецедентным давлением со стороны регуляторов и экономических факторов. Цена углеродного эквивалента выросла, а требования к чистоте конечного продукта стали жестче. В этих условиях электрокальцинированный антрацит для науглероживания стали 2026 перестал быть просто альтернативой коксу или графиту. Это стало необходимостью для сохранения рентабельности сталеплавильных процессов. Мы наблюдаем сдвиг парадигмы: покупатели больше не ищут «самый дешевый» карбюризатор. Они ищут материал с предсказуемой кинетикой растворения и минимальным содержанием вредных примесей, таких как азот и сера.
Наш опыт поставок в крупные металлургические комбинаты России, Казахстана и стран СНГ показывает, что ошибка в выборе сырья на этапе загрузки в печь может стоить предприятию до 15% от себестоимости партии из-за брака или перерасхода энергии. В этой статье мы разберем технические нюансы, которые отличают качественный электрокальцинированный антрацит (ЭКА) от стандартного кальцинированного угля. Мы опираемся на данные лабораторных тестов 2025–2026 годов и реальные кейсы внедрения.
Если вы отвечаете за закупки или технологический процесс, эта информация поможет вам избежать типичных ловушек рынка. Вы узнаете, как проверить сертификат качества, почему плотность важнее процента углерода и как логистика влияет на итоговую цену использования материала.
Технические характеристики: почему параметры имеют значение в 2026 году
Многие закупщики совершают одну и ту же ошибку: они смотрят только на содержание фиксированного углерода (Cfix). Да, высокий процент углерода важен. Но в современных электродуговых печах (ЭДП) и индукционных печах критическими становятся другие параметры. Электрокальцинированный антрацит проходит обработку при температурах свыше 2000°C в электрических печах. Этот процесс радикально меняет его кристаллическую структуру.
Рассмотрим ключевые спецификации, которые должны быть в вашем техническом задании (ТЗ) для поставщика в 2026 году:
- Содержание фиксированного углерода (Cfix): Для премиального ЭКА этот показатель должен составлять 98,5–99,5%. Однако, если Cfix равен 99%, но материал имеет высокую пористость, он будет окисляться быстрее, чем успеет раствориться в расплаве. Мы рекомендуем требовать не просто высокий процент, а сочетание высокого Cfix с низкой реактивностью.
- Зольность (Ash): Должна быть строго ниже 0,5%. Зола — это шлак. Каждый килограмм золы увеличивает объем шлака, который нужно удалить, и повышает расход флюсов. В 2026 году стоимость утилизации шлака выросла, поэтому низкая зольность напрямую экономит деньги.
- Летучие вещества (Volatile Matter): Не более 0,5–0,8%. Высокое содержание летучих указывает на недожог. При попадании в жидкую сталь такие частицы могут вызвать микро-взрывы газов, нарушая однородность расплава и создавая раковины в слитке.
- Сера (S) и Азот (N): Сера должна быть ≤ 0,3%, а азот ≤ 0,05%. Азот особенно опасен для качественных сортов стали. Он вызывает старение металла и снижение ударной вязкости. Электрокальцинация эффективно удаляет азот, в отличие от простого термического обжига.
- Влажность (Moisture): Максимум 0,5%. Влажный материал опасен при контакте с жидким металлом из-за риска водородной хрупкости и выбросов пара.
- Гранулометрия (Size): Стандартные диапазоны: 1–5 мм, 3–8 мм, 5–10 мм. Выбор зависит от метода ввода. Для пневмоввода нужны более узкие фракции, для ручной или механической засыпки — более крупные, чтобы уменьшить пыление.
Один из наших клиентов в Челябинской области столкнулся с проблемой повышенного содержания водорода в стали. Расследование показало, что поставщик поставлял антрацит с влажностью 1,2%, маскируя это под «поверхностную конденсацию». После перехода на материал с гарантированной влажностью < 0,3% проблема исчезла. Это пример того, как один параметр влияет на качество всей партии.
Проверьте ваши текущие спецификации. Соответствуют ли они требованиям 2026 года? Если нет, запросите у поставщика обновленный паспорт качества с детализацией по азоту и влажности.
Кристаллическая структура и плотность
Главное преимущество электрокальцинированного антрацита перед обычным кальцинированным — это степень графитизации. Хотя ЭКА не является чистым графитом, его структура упорядочена значительно лучше. Плотность истинная должна превышать 2,1 г/см³, а насыпная плотность — быть стабильной. Высокая плотность означает, что частицы быстрее тонут в расплаве и меньше окисляются на поверхности зеркала металла.
В нашей практике мы видели случаи, когда дешевый антрацит плавал на поверхности стали более 10 минут, активно выгорая. Это приводило к потерям углерода до 30% от введенного количества. Качественный ЭКА растворяется за 3–5 минут, обеспечивая усвоение углерода на уровне 90–95%.
Сравнение карбюризаторов: ЭКА против графита и кокса
Выбор карбюризатора всегда является компромиссом между стоимостью, скоростью растворения и чистотой. В 2026 году разрыв в ценах между различными материалами сократился, но функциональные различия остались. Давайте сравним электрокальцинированный антрацит с двумя основными конкурентами: искусственным графитом и нефтяным коксом.
| Параметр | Электрокальцинированный антрацит (ЭКА) | Искусственный графит | Нефтяной кокс (кальцинированный) |
|---|---|---|---|
| Содержание углерода (Cfix) | 98,5 – 99,5% | 99,5 – 99,9% | 98,0 – 98,5% |
| Скорость растворения | Высокая | Очень высокая | Средняя / Низкая |
| Содержание азота (N) | < 0,05% | < 0,05% | 0,1 – 0,3% (высокий риск) |
| Стоимость (относительная) | Средняя (база 100%) | Высокая (150–200%) | Низкая (70–80%) |
| Примеси (S, Ash) | Очень низкие | Минимальные | Средние / Высокие |
| Применение | Универсальное, высококачественные стали | Специальные сплавы, чугун с шаровидным графитом | Обычные конструкционные стали, чугун |
Почему не всегда стоит выбирать графит? Графит имеет лучшую смачиваемость и скорость растворения. Однако его цена в 2026 году остается неподъемной для массового производства обычных марок стали. Использование графита оправдано только при выплавке высоколегированных сталей или чугуна с шаровидным графитом (ЧШГ), где критична форма выделения углерода.
Почему отказываются от нефтяного кокса? Нефтяной кокс дешевле, но он несет в себе высокий риск загрязнения стали азотом и серой. Для производства арматуры это может быть допустимо, но для автолиста, труб или деталей машин — нет. Кроме того, кинетика растворения кокса хуже: он требует больше времени и энергии печи.
Преимущество ЭКА: Электрокальцинированный антрацит занимает «золотую середину». Он обеспечивает чистоту, близкую к графиту (особенно по азоту), и скорость растворения, достаточную для большинства процессов, при цене, которая лишь немного выше кокса. В 2026 году, когда энергозатраты на переплавку растут, скорость растворения становится фактором экономии электроэнергии. Чем быстрее углерод перейдет в расплав, тем раньше можно вести выпуск металла.
Для большинства сталеплавильных предприятий переход на ЭКА вместо кокса окупается за счет снижения брака по химическому составу и уменьшения расхода электроэнергии на 3–5%.
Применение в различных типах печей: практические рекомендации
Эффективность использования электрокальцинированного антрацита для науглероживания стали 2026 сильно зависит от типа плавильного агрегата. То, что работает в индукционной печи, может быть неэффективно в электродуговой.
Электродуговые печи (ЭДП)
В ЭДП углерод вводится как для корректировки состава, так и для создания пенообразующего шлака. Здесь важна реакция углерода с кислородом. ЭКА с низкой зольностью обеспечивает стабильное пенообразование без избыточного накопления твердых остатков в шлаке.
Рекомендация: Используйте фракцию 3–8 мм или 5–10 мм. Вводите материал через порошковые инжекторы или через завалочную корзину. Избегайте ввода мелких фракций (<1 мм) через верх, так как они будут унесены вытяжной системой. Мы зафиксировали повышение усвоения углерода с 85% до 93% при переходе с кокса на ЭКА в ЭДП мощностью 60 тонн.
Индукционные печи (ИПП)
В индукционных печах нет дугового разряда, и перемешивание металла менее интенсивно. Здесь критична скорость растворения. ЭКА растворяется быстрее кокса благодаря более высокой степени графитизации.
Рекомендация: Используйте фракцию 1–5 мм. Добавляйте материал небольшими порциями на поверхность ванны, позволяя каждой порции раствориться перед добавлением следующей. Использование крупного куска (>10 мм) в индукционной печи может привести к тому, что кусок провалится на дно тигля и не растворится полностью до выпуска, оставшись в виде осадка.
Конвертерное производство
Хотя конвертеры работают с жидким чугуном, иногда требуется дополнительная корректировка углерода или использование антрацита в качестве охлаждающей добавки (вместе с другими материалами). В этом случае важна термостойкость и отсутствие влаги. ЭКА идеально подходит благодаря низкой влажности и высокой прочности.
В каждом случае важно учитывать температуру металла. При температуре ниже 1550°C растворение любого карбюризатора замедляется. Если ваша печь работает на нижних температурных границах, выбирайте ЭКА с максимальной степенью графитизации или увеличивайте время выдержки.
Логистика и упаковка: скрытые издержки 2026 года
Цена за тонну на заводе-изготовителе — это лишь часть уравнения. В 2026 году логистические затраты составляют до 40% от конечной стоимости материала для удаленных регионов. Ошибки в упаковке приводят к потере материала и загрязнению цеха.
Типы упаковки:
- Биг-бэги (МКР): Стандарт для большинства заводов. Объем 1 тонна или 1,5 тонны. Важно наличие внутреннего полиэтиленового вкладыша. Без него антрацит впитывает влагу из воздуха при хранении на открытых площадках. Мы видели случаи, когда влажность в биг-бэге без вкладыша вырастала с 0,3% до 2,5% за две недели дождливой осени.
- Мелкая фасовка (25 кг мешки): Используется для небольших литейных цехов или для точечной корректировки состава. Удобно, но дороже из-за стоимости упаковки и ручного труда.
- Навалом: Только для предприятий с собственными железнодорожными ветками и закрытыми складами. Требует серьезной инфраструктуры для разгрузки и защиты от ветра (пыление).
Срок годности и хранение: Электрокальцинированный антрацит не имеет строгого срока годности, если хранится в сухом месте. Однако со временем (более 12 месяцев) возможно частичное окисление поверхности частиц, что слегка снижает скорость растворения. Рекомендуется принцип FIFO (First In, First Out).
При заказе обязательно уточняйте условия базиса поставки (INCOTERMS). Для импорта из Китая или внутренних поставок в РФ условия FCA, EXW или DDP кардинально меняют бюджет. В 2026 году многие поставщики предлагают гибридные схемы логистики, используя железнодорожные хабы в Казахстане или Сибири для оптимизации сроков доставки в европейскую часть России.
Как выбрать надежного поставщика: чек-лист для закупщика
Рынок наводнен предложениями. Как отличить производителя от трейдера, который перепродает некачественный товар? Вот шаги, которые мы рекомендуем предпринять перед подписанием контракта.
- Запросите образцы для независимой лаборатории. Не верьте сертификату поставщика слепо. Отправьте образец в аккредитованную лабораторию (например, SGS, Bureau Veritas или местные ГОСТ-лаборатории). Проверьте Cfix, S, N и влажность. Расхождение более 0,5% по углероду — повод для тревоги.
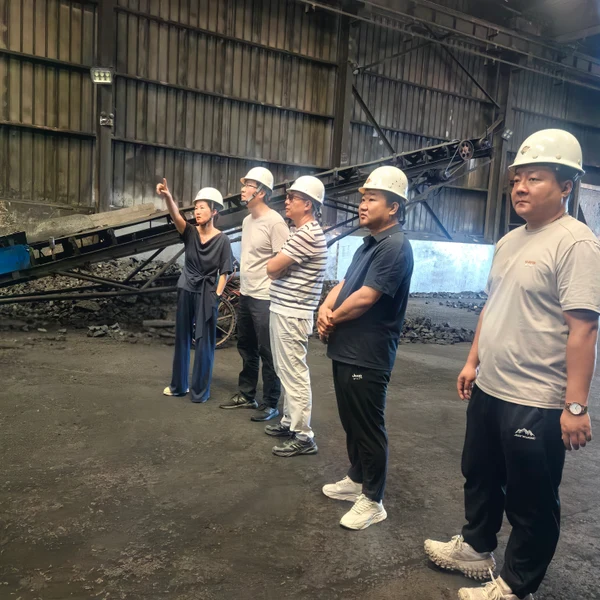
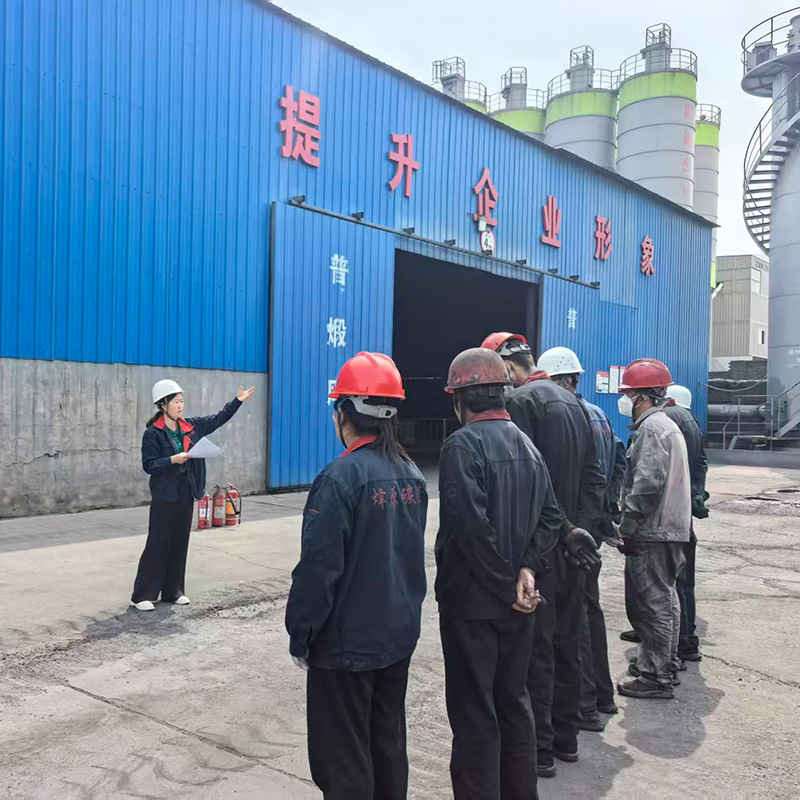
- Проверьте производственные мощности. Попросите видео-тур или отчет о производстве. Настоящий завод имеет печи кальцинации. Трейдер покажет только склад. Наличие собственных печей гарантирует контроль температуры процесса, что критично для качества ЭКА.
- Уточните происхождение сырья. Антрацит добывается в нескольких регионах (Китай, Вьетнам, Россия, Украина). Китайский антрацит из Нинся традиционно считается эталоном для электрокальцинации благодаря низкому содержанию золы. Российские аналоги улучшаются, но требуют тщательного отбора партий.
- Анализируйте отзывчивость технической поддержки. Задайте вопрос технологу поставщика: «Как ваш материал поведет себя при температуре 1500°C?». Если ответ общий — это плохой знак. Профессионал даст конкретные данные по кинетике растворения.
- Проверьте финансовые гарантии и историю поставок. Запросите референс-лист клиентов. Позвоните двум-трем действующим клиентам. Спросите не «все ли хорошо», а «были ли проблемы с качеством в последних трех партиях?».
Мы рекомендуем начинать сотрудничество с пробной партии (MOQ обычно составляет 20–25 тонн, один ж/д вагон или несколько биг-бэгов). Не заказывайте сразу годовой объем, даже если цена привлекательна.
ООО «Пинло Фэнъюань Карбон»: экспертиза и технологии производства ЭКА
Выбор правильного партнера так же важен, как и выбор самого материала. Ярким примером предприятия, соответствующего высоким стандартам 2026 года, является ООО «Пинло Фэнъюань Карбон». Это современное комплексное углеродное предприятие, расположенное в автономном районе Нинся-Хуэйцзу (Китай) — регионе, известном своими уникальными месторождениями антрацита с исключительно низким содержанием золы и серы.
Более двадцати лет компания специализируется на глубокой переработке углеродного сырья. В отличие от многих трейдеров, «Пинло Фэнъюань Карбон» является интегрированным производителем, объединяющим научные исследования, разработку рецептур и непосредственное производство. Ключевым преимуществом компании является использование высококачественного тайсийского антрацита, который подвергается газовой кальцинации непосредственно на месте добычи. Такой подход «от рудника до печи» обеспечивает беспрецедентную стабильность состава и однородность физико-химических характеристик конечной продукции, что критически важно для металлургов, стремящихся минимизировать брак.
Производственная база компании оснащена интеллектуальными системами управления, а строгая система контроля на всех этапах — от входного контроля сырья до финальной проверки — гарантирует соответствие техническим условиям. На сегодняшний день компания владеет 15 патентами на полезные модели и 4 свидетельствами на программные продукты, охватывающие технологии кальцинации и цифровые решения для контроля качества. Это позволяет «Пинло Фэнъюань Карбон» предлагать рынку не просто сырье, а технологически выверенные решения для черной и цветной металлургии.
Ассортимент компании широк и включает не только науглероживатели (ЭКА), но и холоднонабивные пасты, обожжённые углеродистые блоки, материалы для ремонта лёток и электродные массы. Однако именно в сегменте электрокальцинированного антрацита компания достигла особых успехов, благодаря чему её продукция поставляется во все ключевые металлургические центры Китая и экспортируется за рубеж. Сервисная политика строится на принципах долгосрочного партнерства и оперативного технического сопровождения, что полностью соответствует рекомендациям, приведенным выше в разделе о выборе поставщика.
Часто задаваемые вопросы
Какова норма расхода электрокальцинированного антрацита на 1 тонну стали?
Расход зависит от исходного содержания углерода в шихте и требуемого уровня в готовой стали. В среднем, для повышения содержания углерода на 0,1% в 1 тонне стали требуется около 1,1–1,2 кг качественного ЭКА (с учетом усвоения 90–95%). Для обычного кокса этот коэффициент может достигать 1,4–1,5 кг из-за меньшего усвоения. Точный расчет должен делать ваш технолог на основе материального баланса конкретной плавки.
Можно ли использовать ЭКА для производства чугуна?
Да, электрокальцинированный антрацит отлично подходит для чугуна, включая чугун с шаровидным графитом (ЧШГ). Однако для ЧШГ часто предпочитают графитизированный petroleum coke или искусственный графит из-за требований к форме графитовых включений. Для серого чугуна (СЧ) и белого чугуна ЭКА является экономически оптимальным выбором, обеспечивая низкое содержание серы и азота.
В чем разница между кальцинированным и электрокальцинированным антрацитом?
Кальцинированный антрацит обжигается в отражательных печах при температуре 1200–1400°C. Электрокальцинированный проходит обработку в электрических печах при температуре 2000–3000°C. Второй процесс обеспечивает более глубокую графитизацию, удаление практически всего азота и летучих веществ, а также более высокую плотность. ЭКА дороже, но чище и активнее.
Какие сертификаты необходимы для импорта в Россию в 2026 году?
Для таможенной очистки и легального использования необходимы: сертификат происхождения (Form A или СТ-1, в зависимости от страны), паспорт качества (Certificate of Quality) с данными лаборатории, и, при необходимости, декларация соответствия ТР ТС (если материал классифицируется как продукция, подлежащая обязательной сертификации по безопасности). Также убедитесь, что поставщик соответствует стандартам ISO 9001:2015, что говорит о стабильности системы менеджмента качества.
Как хранить ЭКА, чтобы избежать поглощения влаги?
Храните материал в закрытом, сухом складе. Биг-бэги должны стоять на поддонах, не касаясь стен и пола напрямую (используйте деревянные или пластиковые прокладки). Если упаковка повреждена, материал необходимо просеять и просушить перед использованием, либо использовать его в первую очередь. Не храните ЭКА на открытых площадках без надежного укрытия брезентом, особенно в сезон дождей.
Заключение: инвестиция в качество, а не просто покупка сырья
Выбор электрокальцинированного антрацита для науглероживания стали 2026 — это стратегическое решение. В условиях, когда маржинальность металлургического производства снижается, экономия на качестве сырья становится ложной экономией. Потери от брака, перерасхода электроэнергии и простоев печи многократно превышают разницу в цене между дешевым коксом и качественным ЭКА.
Мы видим, что лидеры рынка уже перешли на использование электрокальцинированных материалов с низким содержанием азота. Это позволяет им выпускать более качественные марки стали и снижать экологическую нагрузку. Ваша задача — найти поставщика, который может гарантировать стабильность параметров от партии к партии. Стабильность важнее рекордных показателей в одной пробной партии.
Не позволяйте логистическим сложностям или непрозрачным спецификациям тормозить ваше производство. Проведите аудит своих текущих материалов, сравните их с параметрами, приведенными в этой статье, и сделайте шаг к более эффективному производству.
Если вы готовы обсудить технические детали, запросить образцы для тестирования или получить коммерческое предложение с учетом логистики до вашего завода, мы готовы помочь. Наши специалисты проведут бесплатный анализ ваших текущих потребностей и предложат оптимальную фракцию и схему поставки.
Узнать цену на электрокальцинированный антрацит | Технические спецификации ЭКА | Контакты отдела продаж
Свяжитесь с нами сегодня, чтобы обеспечить ваше производство надежным карбюризатором нового поколения.